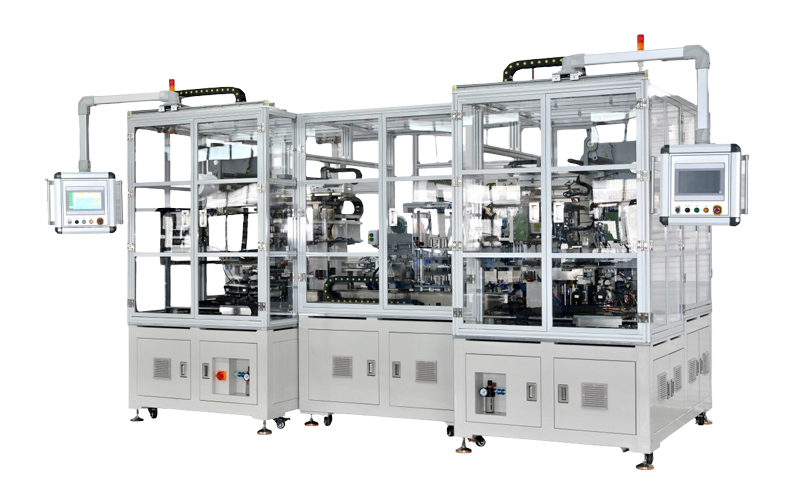
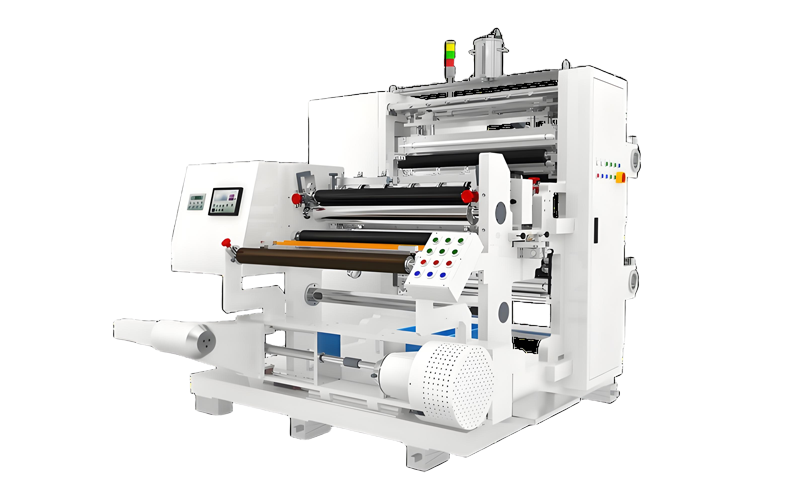
Клучни спецификации
| Ставка | Технички параметар |
|---|---|
| Применливи материјали | LFP, LCO, LMO, NMC, графит, силициум-јаглерод и други литиум-јонски електроди на батерии |
| Максимална брзина на производство | 12 m/min |
| Големина на ролери | Ø400 × 450 mm |
| Ефективна работна ширина | До 420 mm |
| Дебелина на електродата по калндерирање | Помалку или еднакво на ±2 μm отстапување |
| Брзина на ролери | 2–12 вртежи во минута, подесување без чекори |
| Тврдост на површината на валјакот | HRC 66–68 |
| Грубоста на површината на валјакот | Ра 0,04 |
| Максимален дијаметар на влезната намотка | Ø500 mm |
| Максимална тежина на влезната ролна | 300 кг |
| Отстапување на работ на намотување | Помалку или еднакво на ±0,4 mm |
| Температура на предзагревање | До 100 степени |
| Температура на загревање на ролери | Собна температура до 150 степени |
| Еднообразност на температурата на валјакот | ± 1 степен |
| Компримиран воздух | 0,5-0,7 MPa |
| Напојување | 380 V, 50 Hz, 3-фазен, 5-жица |
| Вкупни димензии на линијата | Приближно. 4660 × 2680 × 1800 mm |
Конечните спецификации може да варираат во зависност од материјалот на електродата, работната ширина, целната густина, производствениот капацитет и барањата на процесот на клиентите.
Преглед на машината

Како работи машината за преса со ролери со електрода
Обложената електрода се напојува од делот за одмотување и поминува низ неколку контролни фази пред да влезе во единицата за калндерирање.
Одмотување → Внесување → Порамнување на рабовите → Контрола на затегнување → Сечење на рабовите → Пуферирање → Предзагревање → Притискање на валјак → Чистење на ролери → Баферирање → Контрола на затегнување → Порамнување → Премотување
Пред калндерирање, електродата се држи под контролирано напнатост и е порамнета по насоката на напојување. Делот за предзагревање може да ја услови електродата пред да влезе во ролерите. За време на тркалањето, хидрауличниот притисок и прилагодувањето на јазот во тркалање ја одредуваат компресијата што се применува на електродата.
По калндерирањето, електродата поминува низ низводните делови за затегнување и порамнување пред да се премота во завршен калем.
Овој континуиран распоред помага во намалувањето на рачното ракување и ја одржува електродата под контролирана напнатост во текот на целиот процес.
Спецификации на дојдовни електроди
Машината е дизајнирана да ракува со намотки со обложени електроди во следниов типичен опсег:
| Ставка | Спецификација |
|---|---|
| Дебелина на алуминиумска фолија | 10–35 μm |
| Дебелина на бакарна фолија | 6–25 μm |
| Дебелина на влезната електрода | 100–300 μm |
| Максимален дијаметар на намотката на материјалот | Ø500 mm |
| Максимална тежина на ролна материјал | 300 кг |
| Отстапување на дебелината на влезната електрода | Помалку или еднакво на ±2 μm |
| Внатрешен дијаметар на јадрото | 3 инчи |
| Максимална должина на јадрото | 650 мм |
Вистинскиот опсег на работа треба да се одреди според формулацијата на електродата, состојбата на облогата, подлогата, целната густина и потребната завршена дебелина.
Завршени спецификации на електроди
По калндерирањето, системот е дизајниран за следниве завршени-спецификации на серпентина:
| Ставка | Спецификација |
|---|---|
| Отстапување на дебелината на електродата | Помалку или еднакво на ±2 μm |
| Максимален дијаметар на серпентина | Ø500 mm |
| Максимална тежина на ролна | 300 кг |
| Отстапување на работ на намотување | Помалку или еднакво на ±0,4 mm |
Вистинските резултати за дебелина и густина зависат од дојдовната конзистентност на облогата, материјалот на електродата, состојбата на валјакот, брзината на линијата, затегнатоста, притисокот на тркалање и другите променливи на процесот.
Конфигурација на главната опрема
Комплетниот систем за калндерирање на електродата се состои од откачувач, платформа за спојување,-единица за отсекување, делови за амортизација на вибрации и тампон, систем за предзагревање, хидраулична преса со валјак, премотување и електричен контролен систем.
1. Uncoiler
Откачувачот ја држи влезната намотка на електродата и го внесува материјалот во делот за калндерирање со контролирано затегнување.
Опремен е со воздушно вратило, сопирачка со магнетна прав, контролер за затегнување, ролери за водење и автоматски систем за порамнување на рабовите.
Главни параметри:
Вратило за одмотување: Ø76 mm
Ефективна должина на вратило: 500 mm
Максимален дијаметар на одмотување: Ø400 mm
Максимално оптоварување: 300 kg
Прилагодлив напон: 0,5–50 kg
Точност на порамнување на рабовите: ±0,2 mm
2. Платформа за спојување
Платформата за спојување е инсталирана на делот за одмотување за да помогне во поврзувањето на материјалот на електродата за време на ракувањето со серпентина.
Се состои од плоча за спојување, шипка за притисок, цилиндар и водилки.
Ширина на спојување:400 мм
Лентата за притисок придвижуван од цилиндарот- помага да се држи материјалот безбедно за време на операцијата на спојување.
3. Раб-Уред за отсекување
Единицата за отсекување на рабовите-ги отстранува необложените рабови и вишокот материјал пред електродата да стигне до пресата на валјакот.
Ова помага да се намалат варијациите во дебелината предизвикани од различното однесување на деформација на обложените и необложените области.
Главни параметри:
Брзина на сечилото: до 40 вртежи во минута
Прилагодлива ширина на отсекување: 200–400 mm
Моќност на моторот: 0,4 kW
Напојување: 380 V, 50 Hz, 3-фазен
4. Систем за амортизација и тампон на вибрации
Два секции за амортизација на вибрации се инсталирани пред и по пресата со валјак.
Распоредот на пловечки ролери помага да се стабилизира електродата за време на напојувањето и зафаќањето-, особено кога линијата работи под повисоко затегнување или периодични услови на процесот.
Секциите на тампон исто така обезбедуваат дополнително патување на материјалот помеѓу различни контролни фази, помагајќи да се одржат помазни промени на затегнатоста.
5. Систем за предзагревање
Делот за предзагревање користи инфрацрвено загревање за да ја доведе електродата до потребната температура на процесот пред калндерирање.
Главни карактеристики:
Прилагодлива температура: до 100 степени
Следење на температурата
Заштита од над-температура
Потребната температура за предзагревање зависи од материјалот на електродата и од рецептот на процесот на купувачот.
6. Хидраулична преса со ролери
Хидрауличната преса со валјак е главниот работен дел на системот. Применува контролиран притисок на обложената електрода преку пар прецизно-обработени ролери.
Прес со валјак користи цврста лиена-челична рамка, хидрауличен систем за полнење, механизам за прилагодување на ролните-механизам, погонски систем, приклучок за греење со валјак и механизам за чистење на валјакот.
Спецификации на ролери:
Дијаметар на валјак: Ø400 mm
Ширина на ролери: 450 mm
Ефективна работна ширина: До 420 mm
Брзина на валјак: 2–12 вртежи во минута
Материјал за ролери: 9Cr3Mo
Тврдост на површината: HRC 66–68
Цврстина на калење: HB280–300
Длабочина на гаснење: Поголема или еднаква на 18 mm
Радијално истечување: Помалку или еднакво на ±0,001 mm
Површинска грубост: Ra 0,04
Дебелина на хромирана облога: поголема или еднаква на 0,18 mm
Ролерите се поддржани од P5-прецизни лежишта. На површината на валјакот е инсталиран систем за чистење од типот на стругалка, со кутија за собирање за отстранетиот материјал.
Хидрауличен и{0}}контролен систем на јаз:
Отвор на хидрауличниот цилиндар: Ø200 mm
Мозочен удар: 10 mm
Опсег на прилагодување на јазот за ролни-: 0–2 mm
Прилагодување на јазот: Хидрауличен-систем со постојан притисок
Поставки за притисок и јаз: контролирани преку HMI
Погонски пренос: Универзален спој
Главен мотор: 2 × 5,5 kW
HMI им овозможува на операторите да ги приспособат и следат параметрите за тркалање на клучеви без рачно менување на механичките поставки.
7. Систем за греење со ролери
Притискањето со валјак може да биде опремено со термички-систем за греење со масло кога е потребно загреано калндерирање.
Главни параметри:
Температура на греење: Собна температура до 150 степени
Приказ на температура: дигитален
Еднообразност на температурата на валјакот: ±1 степен
Медиум за греење: Термо масло
Метод на загревање: Контролор на температурата на мувла
Стапка на греење: Собна температура до 80 степени за Помалку или еднакво на 60 минути
Време на стабилизација: Помалку или еднакво на 100 минути
Максимален проток на масло: 220 L/min
Вклучен е аларм за над{0}}температура за заштита од температура.
8. Премотување
По калндерирањето, готовата електрода се намотува во калем за последователни процеси како што се сечење и склопување на ќелијата.
Премотувачот вклучува воздушно вратило, мотор за намотување, спојка со магнетна прашкаста материја, контролер за затегнување, ролери за водење и систем за порамнување на рабовите.
Главни параметри:
Вратило за премотување: Ø76 mm воздушно вратило
Ефективна должина на вратило: 400 mm
Максимален дијаметар на намотување: Ø400 mm
Максимално оптоварување: 400 kg
Прилагодлив напон: 0,5–50 kg
Точност на порамнување на рабовите: ±0,2 mm
9. Електричен контролен систем
Електричниот контролен систем ги координира функциите на напојување, тркалање, затегнување, порамнување, хидрауличен притисок и премотување назад.
Операторот може да ги следи и приспособува главните поставки за процесот преку екранот на допир HMI, вклучувајќи:
Брзина на ролери
Хидрауличен притисок
Ролна празнина
Поместување на ролери
Откачување на тензијата
Напнатост на премотување
Порамнување на рабовите
Контролниот систем им овозможува на различните делови од линијата да работат заедно наместо да работат како независни единици.
Материјали за електроди
Машината за пресување со ролери за електроди може да се конфигурира за низа материјали за катодни и анодни литиум{0}}јонски батерии.
Катодни материјали
Литиум железо фосфат (LFP)
Литиум кобалт оксид (LCO)
Литиум манган оксид (LMO)
NMC и други тројни материјали
Анодни материјали
Графит
Силикон-јаглерод
Други компатибилни анодни формулации
Потребниот притисок на тркалање, температура, брзина и јазот на тркалање се разликуваат помеѓу материјалите. Затоа, параметрите на процесот треба да се утврдат според формулацијата на електродата на клиентот и целната густина.
Што прави калндерирањето со електроди?
Календерирањето ја компресира обложената електрода за да ја постигне потребната дебелина и густина пред производството на батериите низводно.
Процесот може да влијае на неколку важни својства на електродата, вклучувајќи:
Дебелина на електрода
Густина на електродата
Порозност
Еднообразност на површината
Механичка конзистентност
Изведба на склопување низводно и склопување на ќелии
Правилните услови за калндерирање зависат од материјалот на електродата и дизајнот на ќелијата. Прекумерната компресија може да ја намали порозноста, додека недоволната компресија може да резултира со електрода што не ја исполнува потребната густина или дебелина.
Поради оваа причина, притисокот на валјакот, јазот, температурата, затегнатоста и брзината на линијата треба да се земат заедно наместо да се прилагодуваат независно.
Апликации
Машината може да се користи во различни средини за производство на литиум-јонски батерии, вклучувајќи:
Пилот линии за батерии
Погоден за пилот-обработка на електроди, развој на процес и валидација на производствените параметри.
Производство на EV батерии
Се користи за календерирање на катодни и анодни електроди за литиум-јонски ќелии што се користат во електрични возила.
Производство на батерии за складирање на енергија
Погоден за обработка на електроди во батериски системи дизајнирани за стационарни апликации за складирање енергија.
Истражување и развој на материјали за батерии
Прилагодливите параметри за тркалање ја прават опремата погодна за евалуација на различни формулации на електроди и услови за калндерирање.
Линии за производство на литиумски батерии
Прес валјакот може да се интегрира со опремата за мешање, обложување и сушење на спротиводно на електроди и процесите на сечење, намотување или натрупување низводно.
Интеграција со опрема за производство на батерии
Машината за преса со ролери со електрода може да се поврзе со друга опрема за производство на батерии за да формира континуиран процес на производство на електрода.
Вообичаената опрема за возводно вклучува:
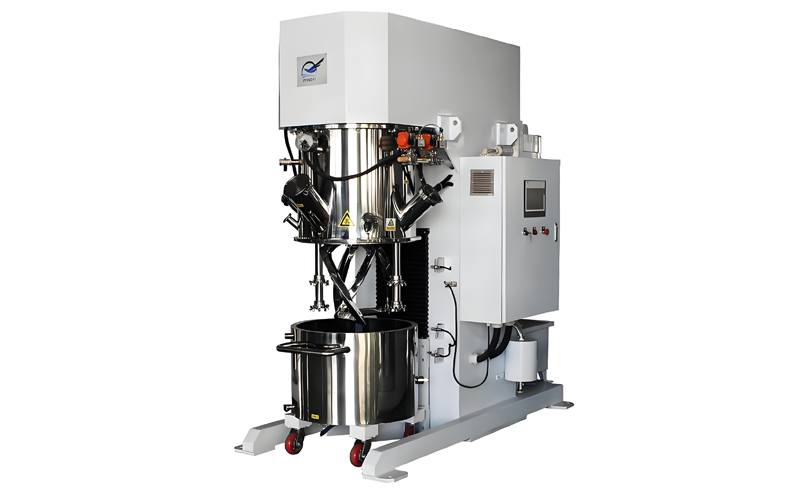
Миксер за батерии
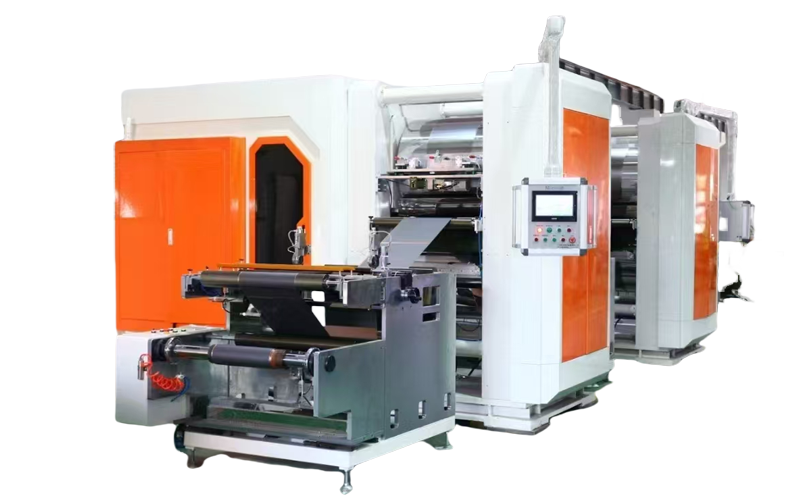
Машина за обложување на електроди
Печка за сушење на електроди
Вообичаената опрема низводно вклучува:
Машина за сечење електроди
Машина за намотување на батеријата
Машина за редење на батерии
За клиентите кои развиваат целосен проект за производство на батерии, пресата со ролери може да се вгради и во приспособена пилот линија за батерии или линија за производство на батерии со клуч на рака.
Технички индекс на опрема
| Ставка | Технички параметар |
|---|---|
| Големина на ролери | Ø400 × 450 mm |
| Ефективна ширина на ролери | 420 мм |
| Димензии на преса на ролери | Приближно. 2680 × 780 × 1800 mm |
| Целосни димензии на линијата | Приближно. 4660 × 2680 × 1800 mm |
| Приближна тежина на опремата | Притискање со валјак околу. 4–4,5 тони |
| Барање за оптоварување на земјата | Поголема или еднаква на 3 тони/м² во делот со валјак |
| Воздушен притисок | 0,5-0,7 MPa |
| Потрошувачка на воздух | Приближно. 0.04 m³/мин |
| Работна температура | 0 до +45 степен |
| Релативна влажност | Помалку или еднакво на 50% |
| Напојување | 380 V, 50 Hz, 3-фазен, 5-жица |
| Максимална брзина на производство | 12 m/min |
| Брзина на ролери | 2–12 вртежи во минута |
Конечната конфигурација на опремата и барањата за комунални услуги треба да се потврдат во однос на процесот и барањата за производство на купувачот.
Како да изберете машина за преса со ролери со електрода
Правилната конфигурација на пресата со валјак зависи од повеќе од потребната брзина на производство. Пред да изберат опрема, производителите на батерии треба да размислат за:
Катоден или аноден материјал
Ширина на електрода
Дебелина на влезната електрода
Тежина на облогата
Целна дебелина
Целна густина на електродата
Потребна порозност
Брзина на производство
Дијаметар и тежина на серпентина
Потребен притисок на тркалање
Загреано или незагреано калндерирање
Барања за пилот-скала или масовно-производство
Обезбедувањето на овие параметри однапред овозможува поблиску усогласување на конфигурацијата на пресата со ролери и опсегот на процеси со реалните барања за производство.
Прилагодување
Машината за преса со ролери на електродата може да се конфигурира според материјалот на електродата на клиентот, работната ширина, дебелината на целта, производствениот капацитет, димензиите на серпентина и барањата на процесот.
Можните области за прилагодување вклучуваат:
Работна ширина на ролери
Опсег на притисок на тркалање
Конфигурација за греење со валјак
Контрола на тензија
Порамнување на рабовите
Димензии на серпентина
Брзина на производство
Електрична конфигурација
HMI и контролни функции
Пред производството, конфигурацијата на опремата може да се прегледа според спецификациите на електродата на купувачот и фабричките услови.
Случаи за апликација
Машината за пресување со ролери со електроди може да се користи како дел од интегрираниот процес на производство на електроди за производство на литиум-јонска батерија.
За специфичните барања на проектот-, конфигурацијата на машината може да се процени според материјалот на електродата на клиентот, производствениот капацитет и целните параметри за калндерирање.

Партнерска компанија

Најчесто поставувани прашања
Што е машина за преса со ролери со електрода?
Машина за преса со ролери со електроди се користи за калндерски обложени батериски електроди. Применува контролиран притисок помеѓу два валјаци за да ја прилагоди дебелината и густината на електродата пред процесите на производство на батерии низводно.
Кои материјали од батеријата може да ги обработи валјакот со преса?
Машината може да обработува обични материјали за електроди од литиум{0}}јонска батерија, вклучувајќи LFP, LCO, LMO, NMC, графит и силициум-јаглерод, што е предмет на потребната процесна конфигурација.
Која е максималната брзина на производство?
Максималната брзина на производство на оваа конфигурација е до 12 m/min. Соодветната работна брзина зависи од материјалот на електродата, ширината, дебелината, целната густина и другите услови на процесот.
Која точност на дебелина може да постигне машината?
Наведеното отстапување на дебелината на завршената-електрода е помало или еднакво на ±2 μm под соодветни услови за влезен материјал и процес.
Дали може да се загреат ролерите?
Да. Може да се користи термички-систем за греење со масло кога е потребно загреано калндерирање. Наведениот опсег на греење со ролери е од собна температура до 150 степени.
Дали машината може да обработи и катоди и аноди?
Да. Системот може да се конфигурира и за катодни и за анодни електроди. Параметрите за тркалање треба да се прилагодат според формулацијата на специфичен материјал.
Дали оваа машина може да се користи во пилот линија за батерии?
Да. Нејзините прилагодливи функции за брзина, притисок, јаз на тркалање, затегнување и греење го прават погоден за пилот-обработка на батериски електроди, како и за производствени апликации.
Може ли пресата со ролери да се интегрира во комплетна линија за производство на батерии?
Да. Може да се поврзе со мешање на електроди, обложување, сушење, сечење, намотување, редење и друга опрема за производство на батерии.
Кои информации треба да ги дадам кога барам машина за преса со ролери?
Се препорачува да се обезбеди материјалот на електродата, ширината на електродата, влезната дебелина, тежината на облогата, дебелината на целта, целната густина, големината на серпентина, брзината на производство и дали е потребно загреано калндерирање.
Дали е приспособлива машината за преса со ролери на електрода?
Да. Ширината на валјакот, системот за притисок, конфигурацијата на греењето, контролата на затегнатоста, системот за усогласување, електричната конфигурација и другите функции може да се прилагодат според барањата на процесот на клиентот.
Поврзана опрема