





Преглед на услугата
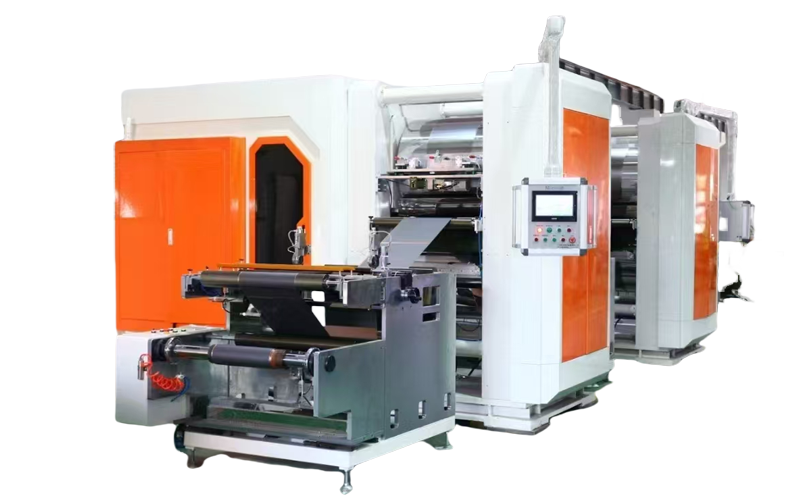
Машината за калндерирање на батерии е дизајнирана за производство на електроди од литиум{0}}јонска батерија, обезбедувајќи прецизна контрола на дебелината и униформа густина на електродата за време на процесот на калндерирање. Со точност на дебелина контролирана во рамките на ±2μm, оваа машина е погодна за различни материјали за батерии, вклучувајќи LFP и NMC катоди, како и графит и силициум-јаглеродни аноди.
Машината за пресување со ролери со електрода обезбедува стабилни перформанси на калндерирање со максимална брзина на обработка од 12 m/min и сила на притискање до 200 тони. Интегрира функции како што се пред-греење, автоматска контрола на напнатоста, отсекување на рабовите и прилагодување на јазот во реално време-за да се подобри квалитетот на електродата и ефикасноста на производството.
Опремена со интелигентен систем за контрола на PLC и HMI интерфејс, машината им овозможува на операторите лесно да ги следат и прилагодуваат производните параметри. Високо-ролки со прецизност и доверливи електрични компоненти, вклучително и Mitsubishi PLC, помагаат да се одржи доследна работа и долгорочна-стабилност.
Ова решение за калндерирање на електроди е широко користено од производителите на литиумски батерии за ЕВ батерии, системи за складирање енергија и пилот-линии за производство, помагајќи да се подобри конзистентноста на електродите и севкупните перформанси на ќелијата.
Преглед на опрема
Функции на уредот:
(1)HF-ZJ главно се користи за континуирано производство на ролни на материјали од литиум-јонска електрода батерии, тркалање на листот на електродата на батеријата до густината и дебелината што се бара во процесот, а серпентина се собира со механизмот за намотување;
(2) Опремата е излиена челична рамка 45 #, голема лизгачка структура, силата на лежиштето е голема, деформацијата е мала, силата на тркалање е голема, брзината на тркалање е висока;
(3) Има функција на механизам за чистење на најсовремена и ролна површина;
(4) со корекција на тензија контрола ликвидација, ликвидација;
(5) со тампон уред со полска плоча;
(6) Системот за пневматски притисок го контролира подигнувањето на цилиндерот преку машинскиот интерфејс- за да го придвижи подигнувањето на валјакот;
(7) Автоматска контрола со постојан притисок, приспособете го притисокот на маслото во ролна преку машинскиот интерфејс-;
(8) Човеков-приспособување на влезниот интерфејс на машината за да се промени притисокот на маслото во јазот.
Прикажи референтна мапа

Поврзана опрема
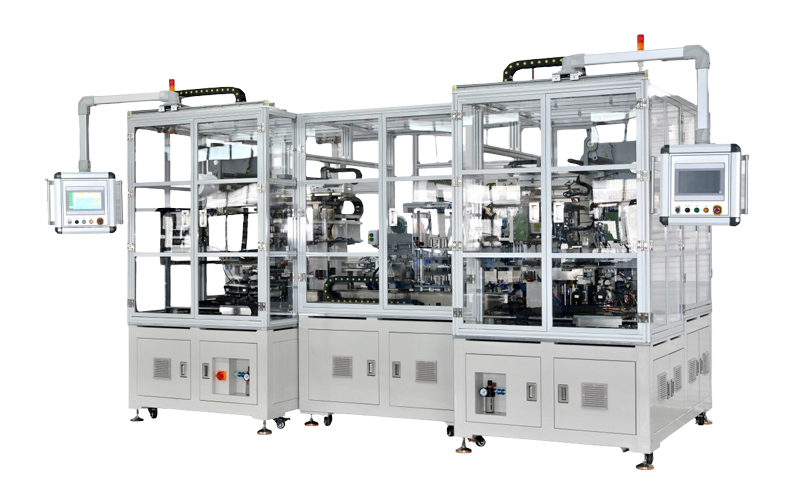
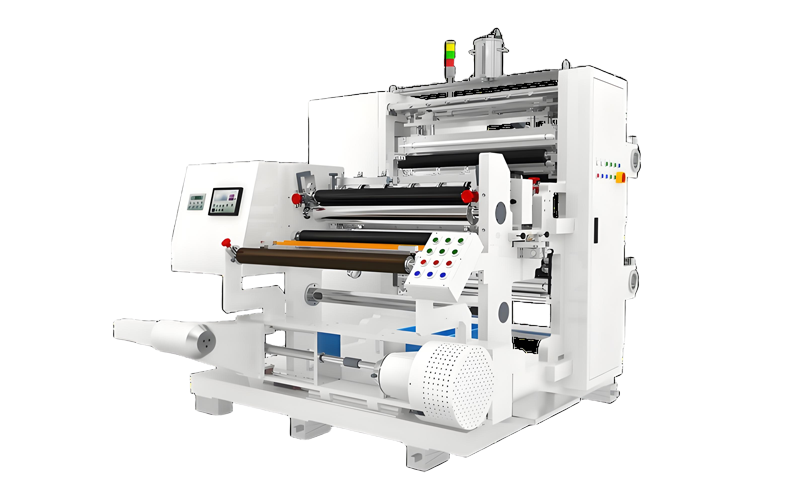
Тек на процесот на опрема
Одмотување → платформа за напојување → систем за корекција → систем за контрола на затегнатоста → уред за сечење на рабовите → уред за тампон → уред за греење → преса со валјак → уред за бришење на валјак (само за негативна електрода) → тампон уред → систем за контрола на напнатоста → систем за корекција → платформа за напојување → намотување
1. Параметри на дојдовен материјал
|
бр |
Ставка |
Технички параметар |
|
1. |
Применлив материјален систем |
Катода: литиум железо фосфат, литиум кобалт, литиум манганат и тројни материјали Анода: графит, силициум јаглерод, итн |
|
2. |
Метод на обложување на влезен материјал |
Попречно интермитентно, континуирано повеќекратно обложување зебра, континуирано обложување итн |
|
3. |
Дојдовна спецификација |
1) Дебелина на подлогата: алуминиумска фолија 10 ~ 35 μm, бакарна фолија 6 ~ 25 μm 2) Дебелина на столб: 100-300μm 3) Дијаметар на калем на материјал: Макс.φ500mm 4) Тежина на ролна: Макс.300кг 5) Грешка во дебелината на столбот: помала или еднаква на ±2μm Спецификација на барел: Внатрешен дијаметар 3 инчи, должина помала или еднаква на 650 mm |
|
4. |
Спецификација на излезниот производ |
1) Грешка во дебелината на плочата на електродата по притисок: помала или еднаква на ±2μm (отстранете ги абнормалните области на главата и опашката и работ) 2) Дијаметар на калем на материјалот: Макс.φ500mm 3) Тежина на ролна: Макс.300кг 4) Отстапување на работ на намотување: Помалку или еднакво на ± 0,4 mm |
Технички индекс на опрема
|
бр |
Ставка |
Технички параметар |
|
1. |
Големина на ролна |
Φ400mm×450mm (дијаметар на површината на ролна × ширина на површината на ролна) Ефективна ширина на ролна 420mm |
|
2. |
Димензија на поставување на линија |
Прибл. Должина 4660 мм × ширина 2680 мм × висина 1800 мм (со исклучок на резервата за отстранување ролна) |
|
3. |
Големина на преса со ролери |
Прибл. Должина 2680 mm x ширина 780 mm x висина 1800 mm |
|
4. |
Боја на уредот |
Стандардна боја на добавувачот или одредена боја. |
|
5. |
Тежина на еден уред |
Вкупната тежина на производната линија: околу 5Т, тежината на пресата со ролери е околу 4Т |
|
6. |
Барање за носивост- |
За делот на валјакот потребно е оптоварувањето на земјата да биде поголемо или еднакво на 3t/㎡, а потпорната плоча е поставена на дното на опремата |
|
7. |
Воздушен притисок |
0,5Mpa ~ 0,7Mpa (отстранување масло и вода), брзина на проток:0,04M3/мин |
|
8. |
Еколошки услов |
Температурен опсег од 0 до +45 степени C Релативна влажност: помала или еднаква на 50% |
|
9. |
Барања за моќност |
380V, 50Hz три-петфазен-жичен систем |
|
10. |
Моќ на цела линија |
Моќност 10 KW |
|
11. |
Брзина на производство на тркалање |
Макс.12м/мин |
|
12. |
Притисок помеѓу две ролни |
Макс.200 Т |
|
13. |
Стапка на поминување |
Поголемо или еднакво на 99% (со исклучок на лошите дојдовни материјали, напојувањето, снабдувањето со гас и други фактори кои влијаат) |
|
14. |
Стапка на неуспех на опремата |
Помалку или еднакво на 1% (Се пресметуваат само дефектите предизвикани од опремата) |
Конфигурација на опрема
Континуираната производствена линија за тркалање на електроди главно се состои од размотувач, уред за предзагревање, хидраулична преса со валјак, премотување, електричен контролен систем, електрична пумпа за засилување и уред за усогласување на рабовите.
1. Uncoiler
Овој уред го поддржува материјалот за калем што треба да се тркала и го внесува во валавницата. Се состои од цврста вертикална монтажна плоча (дебела 20 mm), CNC-обработена рамка со тврда хромирана облога, линеарни лежишта, уред за порамнување на рабовите, воздушно вратило, магнетна кочница за прав со контролер за затегнување, ролери за водење и други компоненти.
Главни технички параметри:
- Вратило за одмотување: Дијаметар Ø76mm, ефективна должина 500mm; воздушно вратило со контролен вентил, опремено со пиштол за надувување.
- Максимален дијаметар на откачување: Ø400 mm
- Максимална носивост: 300 кг
- Контролор на затегнување: 0,5~50 kg (прилагодлив), со помош на уред за контрола на затегнатоста Sulishun.
- Уред за порамнување на рабовите: користи контролен систем Dongdeng со точност од ±0,2 mm.
2. Платформа за спојување
- Составен од плоча за спојување, шипка под притисок, цилиндар и шини за водење, интегрирани со одмотувачот.
- Метод на спојување: Помогнат од цилиндарска-притисочна лента.
- Ширина на спојување: 400 mm
3. Раб-Уред за отсекување
Уредот за отсекување на рабовите-се состои од рамка, горните и долните сечила за сечење, пловечки ролери и ролери за водење. Неговата главна функција е да ги отстрани необложените рабови и испакнатите делови за да спречи нерамномерно тркалање поради диференцијалното проширување помеѓу обложените и необложените области.
Главни технички параметри:
1) Максимална брзина на сечилото: 40 вртежи во минута
2) Ширина на рабовите-: 200mm–400mm (континуирано приспособливо)
3) Моќност на моторот: 0,4 kW (3-фазен, 380V, 50Hz)
4. Уред за амортизација на вибрации
Составен од рамка, фиксирани ролери за водење, пловечки ролери за водич и линеарни водилни шини, овој уред ги намалува вибрациите на листот за време на периодично тркалање за да спречи кршење.
- Количина: 2 комплети (еден пред и еден по валавницата).
5. Уред за предзагревање
- Инфрацрвен систем за предзагревање со прилагодлива температура Помалку или еднаков на 100 степени, опремен со заштита од над-температурен аларм.
6. Хидраулична преса со ролери
Валаната мелница е основната опрема на производната линија, која се состои од рамка за подемен од леано челик, универзални спојки, редуктор на моторот, електричен систем за засилување, систем за прилагодување на празнините, систем за електрична контрола, заштитни плочи за храна и механизми за чистење на ролери.
Главни технички параметри:
1) Вкупни димензии (Д×Ш×В): ~2800мм × 800мм × 1500мм
2) Спецификации на валјак (дијаметар × ширина): Ø400×450mm
- Ефективна работна ширина: 400 mm
- Брзина на валјакот: 2–12 вртежи во минута (прилагодлива без чекори)
- Материјал за ролери: 9Cr3Mo (доставен извештај од инспекција)
- Тврдост на површината: HRC поголема или еднаква на 66–68
- Цврстина на калење: HB280-300
- Длабочина на гаснење: поголема или еднаква на 18 mm
- Радијално истечување: помало или еднакво на ±0,001 mm (тестирано на цилиндрична мелница)
- Грубост на површината: Ра=0.04
- Дебелина на хромирана облога: поголема или еднаква на 0,18 mm
- Чистење на ролери: Прилагодлив систем за гребење на сечилото со кутија за собирање (еден комплет по валјак).
- Вкупно-радијално истечување без оптоварување: помало или еднакво на ±0,002 mm (тестирано на цилиндрична мелница)
3) Метод на возење: Универзален преносен спој
4) Моќност на главниот мотор: 11 kW (2×5,5 kW, 380V, 50Hz)
5) Спецификации на хидраулични цилиндри: дупка Ø200 mm, удар од 10 mm
6) Максимална сила на тркалање: 3400 kN
7) Линиски притисок: 0,45–7,5 t/cm
8) Подесување на јазот: Централен клин блок со хидрауличен постојан притисок.
- Опсег на прилагодување: 0–2 мм
9) Тркалезни лежишта: прецизни лежишта од степен P5 со маст од молибден дисулфид.
10) Приклучок за греење: Ротирачки спој на крајот на вратилото
11) Метод на загревање: Контролор на температурата на мувла
12) Медиум за греење: Термо масло (обезбедено од корисникот-)
13) Температура на греење: Собна температура – 150 степени (прилагодлив, дигитален дисплеј со над{3}}аларм за температура).
14) Еднообразност на температурата на површината на валјакот: ±1 степен (во рамките на работната ширина).
15) Стапка на греење: Собна температура. до 80 степени во Помалку или еднакво на 60 мин, стабилизација Помалку или еднакво на 100 мин.
16) Моќност на грејачот на масло: 2HP, 24kW (посебно напојување од 380V, 50Hz).
17) Моќност на моторот на пумпата за масло: 1,5 kW
18) Максимална брзина на проток на масло: 220 L/min
19) Тежина на машината: ~ 4,5 тони
20) Стандардна шема на бои
21) Погонски мотор сместен на левата страна од крајот на доводот.
7. Премотување
Премотувачот го намотува валаниот материјал на електродата на вратило на јадрото. Се состои од рамка, линеарни лежишта, уред за усогласување на рабовите, воздушно вратило, мотор за премотување, спојка со магнетна прашкаста материја со контролер за затегнување и ролери за водење.
Главни технички параметри:
1) Вратило за премотување: Воздушно вратило, Ø76mm, ефективна должина 400mm (со контролен вентил и пиштол за надувување).
2) Максимален дијаметар на намотување: Ø400mm
- Максимална носивост: 400 кг
3) Контролор на затегнување: 0,5–50 kg (прилагодлив), систем Sulishun.
4) Порамнување на рабовите: Контролен систем Dongdeng, точност ± 0,2mm.
8. Електричен контролен систем
Електричниот систем се контролира преку оперативниот панел на контролниот кабинет, вклучувајќи:
1) Контрола на затегнатоста на откачувањето преку магнетна сопирачка во прав.
2) Валаница управувана од главен мотор со фреквентен конвертор за прилагодување на брзината.
3) Премотување управувано од мотор со контрола на затегнатоста преку магнетна спојка во прав.
4) Електричната пумпа за засилување го прилагодува притисокот на хидрауличниот цилиндар преку HMI екран на допир.
5) Порамнување на рабовите контролирано со серво мотори.
6) Прилагодување на притисокот на валјакот преку HMI.
7) Поместување на валјакот прикажано на HMI.
8) Подесување на јазот на ролери преку влез HMI.
Случаи за апликација

Партнерска компанија

Најчесто поставувани прашања за линијата за производство на литиумски батерии
Овде можете да најдете одговори на вообичаените прашања во врска со нашата опрема за производство на литиумски батерии, вклучувајќи го процесот на производство, конфигурацијата на линијата, планирањето на капацитетот, прилагодувањето, инсталацијата и техничката поддршка.
Што е машина за калндерирање на литиумски батерии?
+
-
Машината за калндерирање на литиумски батерии, честопати едноставно наречена калндер или тркалачка преса, е критичен дел од опремата што се користи во процесот на производство на електроди. Неговата примарна функција е да ги компресира и згуснува обложените електродни материјали (и анодна и катодна) на метални фолии по процесот на сушење. Ова се постигнува со поминување на обложената фолија низ низа високо-прецизни, контра-ротирачки ролки кои вршат контролиран притисок
Зошто е важна контролата на дебелината на електродата?
Контролата на дебелината на електродата е критична бидејќи директно ја одредува енергетската густина на батеријата, способноста за напојување, безбедноста и конзистентноста на производството. Подебелите електроди пакуваат поактивен материјал, ја зголемуваат густината на енергијата, но исто така го зголемуваат растојанието за транспорт на јони-подигнувајќи го внатрешниот отпор, ја намалуваат способноста за брзина и ризикуваат обложување со литиум при брзото полнење. Дури и малите варијации во дебелината (±2–3 μm) предизвикуваат нерамномерна распределба на струјата, што доведува до локализирано преполнување, забрзано стареење и несовпаѓање на ќелиите во пакувањата на батерии. Прецизната контрола (обично ± 1,5 μm во напредните производни линии) обезбедува рамномерно навлажнување на електролитот, доследно формирање на SEI и оптимално набивање за време на калндерирањето, спречувајќи пукање на честички или прекумерна порозност. Накратко, дебелината на електродата е основната рачка за балансирање помеѓу перформансите и безбедноста-без прецизна контрола, дури и најдобрите материјали не можат да испорачаат сигурни, долготрајни-батерии.
Кои материјали може да ги обработи оваа машина?
+
-
Електроди од алуминиумска фолија, електроди од бакарна фолија
Како калндерирањето ги подобрува перформансите на батеријата?
+
-
Календерирањето ја зголемува густината на енергијата на батеријата со набивање на активниот материјал, го намалува внатрешниот отпор преку подобра адхезија и ја усовршува структурата на порите за ефикасен јонски проток-со истовремено елиминирање на дефектите што предизвикуваат предвремено откажување. Но, тоа е деликатна рамнотежа: преголемиот притисок ја оштетува електродата, а премалку ја остава слабо да работи.
Дали оваа машина може да се интегрира со линија за производство на батерии?
+
-
Да